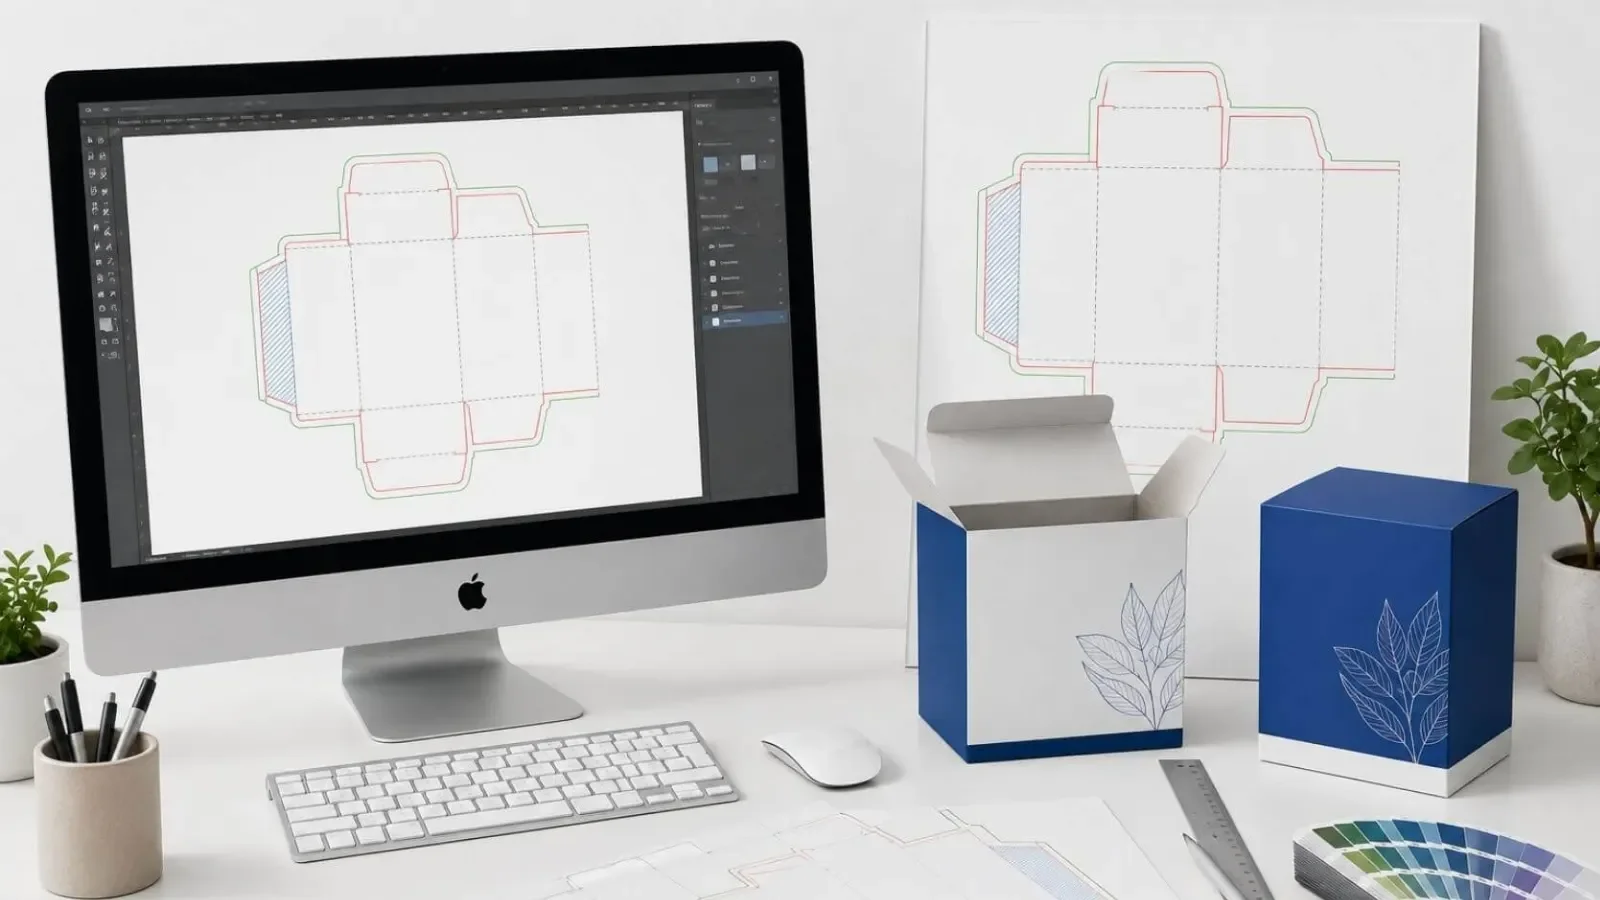
包装审批是一次实物审核:在印刷前将包装稿打样、结构和样品放在一起检查。
中国供应商开印前,先告诉印厂你签的是哪一项。用 PDF 校样核对文字、版式和 SKU 对应关系;如果纸板、颜色、表面工艺或装配尺寸影响成品,再看按约定条件做出的实物样。确认该做的检查都通过后,才书面放行印刷,并注明文件版次和适用的 SKU。
| 关口 | 你在批准什么 | 需要保留的证据 |
|---|---|---|
| 1. 结构 | 转换商的现行刀模线和书面纸板规格 | 100% 比例刀模线文件、规格说明 |
| 2. 文件设置 | 锁定且不印刷的刀模线图层 | 印前检查结果或带批注文件 |
| 3. 包装稿 | 与生产规格绑定的可付印文件 | 参考 PDF、打包链接、图层清单 |
| 4. 打样 | 在正确载体上的内容和印刷质量 | 数字打样、机上打样、实物样 |
| 5. 条码 | 正确的条码、变体映射和位置 | 映射表、扫描结果 |
| 6. 放行 | 一个文件、一个版本、一个订单范围 | 书面批准记录 |
| 7. 变更控制 | 只有已批准文件和库存进入生产 | 版本记录、旧库存处理方式 |
在任何包装稿绘制前,应该先审批哪一版刀模线?
先从真正会执行这笔订单的转换商开始。它的刀模线描述的是自己的模具;来自前一家供应商的文件、竞争对手的包装,或 AI 生成的概念稿,可能解释了创意,却没有描述你将要印刷的结构。两家供应商可以报出相同的外尺寸,却仍然使用不同的折舌。
在中国订单里,刀模线可能是二手转来的。工厂转发一份从自己的纸箱供应商那里拿到的 PDF,或者你的代理转发一份设计师照着竞争对手样品做的包装稿。先问清楚刀模线是谁画的、哪家转换商会执行,再向那家转换商索取其现行版本:100% 比例,矢量 PDF 或 AI 文件,并附上确切的纸板等级和厚度(caliper)图例。
把纸板规格写成书面文件:等级、GSM 或厚度(caliper)、单面或双面涂布,以及如适用时的 FSC 状态。一家包装工作室的刀模线指南建议在设计开始前先把这一点定下来。
设计开始前,先读刀模线。检查裁切线、压痕线或折叠线、打孔线或易撕线、出血边界、安全区、粘合舌、禁印区,以及纸盒的纸纹方向。确认纸盒成型后哪一面是正面。如果内面要印刷,确认其方向。找出喷码、开窗或封口所需的无墨区。
在设计开发前,用刀模线做一个白色手工样。一张平面图可能掩盖方向错误的插舌,或落在正面板上的接缝。针对这家转换商和这种承印物,确认出血、安全区和最小字号,而不是从另一个项目照抄一个数字。一份印前指南提到,许多折叠纸盒常用 3 毫米,一些瓦楞纸或硬质包装则用 5 毫米或更多,并让转换商针对每个订单的规格保持最终控制权。
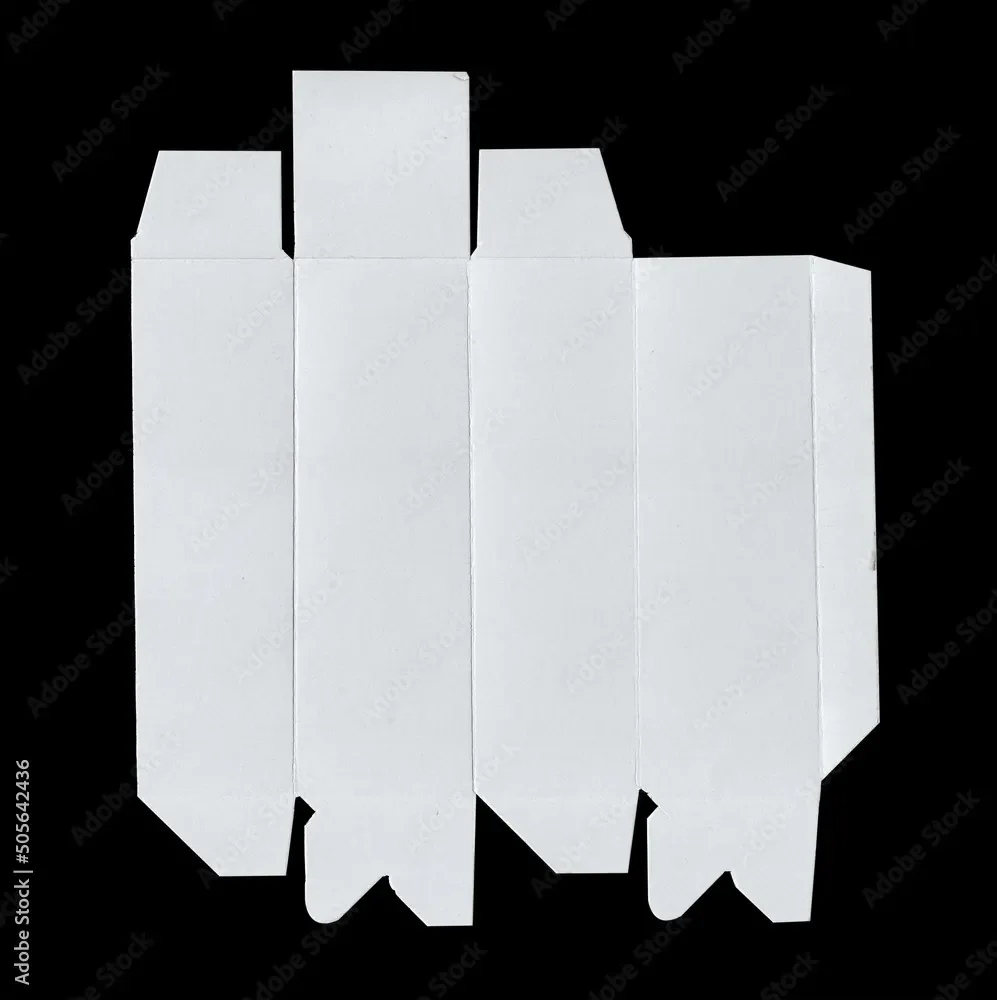
在开始包装稿设计前,用白色手工样核对转换商的现行刀模线。
在最终产品尺寸,或影响装配、保护或包装的部件确认之前,不要锁定包装规格。
刀模线请求模板
请以 100% 比例的矢量 PDF 或 AI 文件发送这款纸盒的现行刀模线,并附上纸板等级和厚度(caliper)的图例。请确认:纸板等级、GSM 或厚度、单面或双面涂布、以及 FSC 状态;出血、安全区和粘合区余量;纸纹方向及纸盒成型后的正面板;喷码、开窗或封口所需的任何禁印区;内面是否印刷;以及该工艺在这种纸板上能稳定呈现的最小字号。请确认这是我们确切尺寸和材料的当前版本。
刀模线是否放在独立、锁定且不印刷的图层上?
正确的刀模线如果被合并进包装稿,仍然可能毁掉印刷。把刀模线建在包装稿上方的独立技术图层中,每条结构线都指定给一个命名清楚的专色:Cut(裁切)、Crease(压痕)、Perf(打孔)和 Glue(粘合)。将每个专色设为叠印,并把该图层标记为不印刷,以免它在包装稿上挖空,或在最终分色时被栅格化。
给刀模厂的纯刀模文件应按功能使用不同专色,并使用描边线条而不是填充图形。锁定刀模线图层,并清楚命名。包装稿置入后,不要移动、缩放或重画刀模线;一旦移动,包装稿就不再与实物刀模匹配。
然后检查内部边缘。插舌或侧板也需要出血,否则折叠后可能露出一条细窄的纸板本色。不要让标志、正文、条码和关键图形压在压痕线上,因为弯折会使它们变形、开裂或断裂。粘合舌上不得有油墨、光油和涂层,因为粘合剂无法可靠地粘在印刷或涂布过的表面。
最后,对照组装后的包装检查各面板方向。一个背板设计旋转 180 度后,在平面文件上可能看起来没问题,纸盒一成型却会上下颠倒。上文那份印前检查清单更详细地覆盖了图层和专色设置。
打样之前,可直接付印的包装稿文件应包含什么?
设计只有与生产规格绑定后,才算达到可付印状态。包装稿应标明正确的结构、尺寸、材料纹向、印刷方式、颜色参考、后道工艺图层和审批路径。
打样之前检查以下各项:
- 结构与刀模线:包装类型、成品尺寸、产品朝向、包装方式,以及当前刀模线版本。
- 出血与安全区:将背景和满版出血图像延伸到已批准边界,让关键文字、标志和条码留在安全区内,并避免重要文案位于折舌或组装后部件下方。
- 字体与链接:将最终文字转曲,或按约定提供字体文件。发送 Illustrator 源文件时,打包链接图像和字体,或采用另一种约定的交接方式,并始终附上一份显示预期外观的参考 PDF。
- 图像质量:按最终置入尺寸判断有效分辨率,而不是看源文件尺寸;更换低分辨率图像,而不是放大它们。一份可付印包装稿指南以 300 DPI 为例;以印刷厂的印前检查要求为准。
- 颜色设置:将每个品牌色明确命名为专色油墨或四色叠印,并在文件中注明属于哪一种;将白墨、光油、烫金和其他工艺分别放在命名清楚的独立图层上;在工艺要求时,将小号黑色文字设为单一墨色。
- 输出格式:询问印刷厂需要哪个 PDF/X 版本,如有其导出设置则直接使用。一份包装指南将 PDF/X-4 描述为“最终印刷复制所需的全部元素都包含在文件内”的文件。导出前确认字体已嵌入或已转曲,图像按 100% 或接近 100% 置入,刀模线图层设为不印刷,图层名称能区分包装稿、刀模线、光油、烫金和白墨。
- 叠印与透明度:在约定的输出配置下验证两者,因为设置错误会导致文字消失、颜色印错或拼合失败。
一份可付印包装稿指南和一份印前检查清单都围绕这些检查来组织文件。具体出血、图像分辨率、颜色目标和工艺公差因项目而异,应遵循已批准的刀模线、材料、印刷方式、后道工艺路线和供应商印前检查结果,而不是照抄另一个项目的数字。
供应商可以按已批准的文本印刷,但不能证明这些措辞对你的产品和目的地而言在法律上正确。法律要求或强制标签措辞应由合格顾问负责。包装审批清单也无法确定某个具体产品依法需要哪些标志、警告、测试或声明;这取决于产品和目的地市场,应向官方来源或合格顾问核实。
数字打样、实物打样和生产样分别能证明什么?
中国包装供应商发来一个名为 final_v7.pdf 的文件,要求你批准,好让印刷开始。这个文件名几乎说明不了什么。它没有说明刀模线是否与工厂实际使用的刀模一致,包装稿的出血和安全区是否正确,条码是否属于正确的变体,也没有说明印刷出来的样品是否会跟你批准的颜色一致。
内容审批和印刷审批回答的是不同问题。内容审批检查包装稿是否说出并展示了你想要的内容。印刷审批检查工厂或印刷厂能否在选定的材料上,以要求的尺寸、颜色、表面工艺和位置复现它。一份 PDF 可以批准预期设计,但它不会自动批准将要印刷和贴到产品上的实物;一封批准文案的电子邮件,也不等于允许开始一场不受控的印刷。
数字打样。 逐行检查文字和语言、标志和图像、产品身份和变体、订单特有的可变数据、刀模线尺寸、颜色和表面工艺、外箱唛头以及包装稿版本。数字打样确认版式、文字准确性和近似颜色。它无法确认烫金附着力、覆膜质感、不同光线下的纸张色调,或压凸表面的触感。
实物机上打样。 当订单包含烫金、压凸套准、新纸材、触感膜,或必须与实物参考匹配的专色时,应要求提供。先检查机上打样在指定纸张上、覆膜和烫金之前的颜色,再检查成品样在结构、裁切、折叠、贴标位置和触感方面的表现。
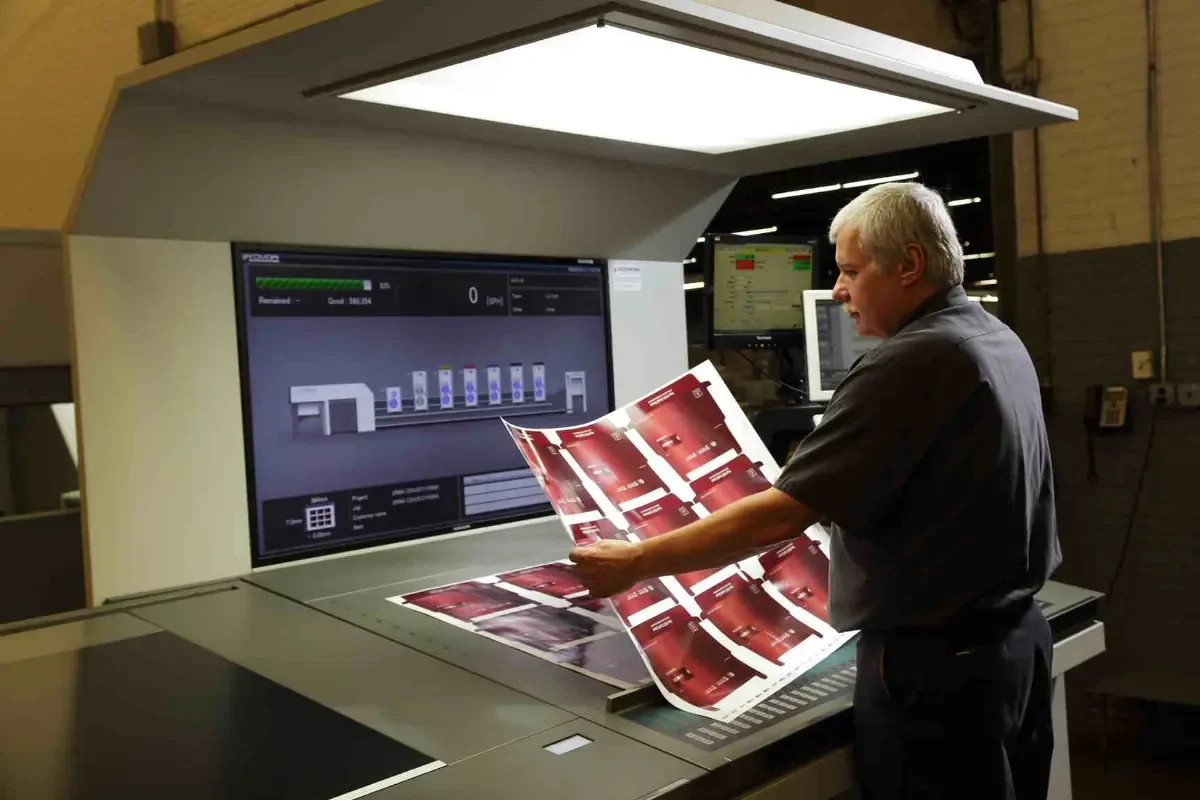
检查机上打样可确保印刷输出与已批准的设计规格一致。
生产样。 当颜色准确性、结构、高级表面工艺或产品适配性至关重要时,实物样是更好的审批选择。在实物打样上,检查整个包装、关键文字特写、裁切和折叠对齐、约定条件下的颜色和表面工艺、贴标位置、外箱唛头,以及实际条码扫描。
只有当纸张、覆膜、烫金类型和结构格式都与此前已批准并生产过的项目一致时,数字打样才可能足以放行标准返单。即便如此,屏幕打样也无法显示印刷工艺、承印物、表面工艺、附着力、折叠、裁切、反光或贴标位置带来的全部风险。在全面印刷或包装之前,要求提供首件生产格式输出、首个包装完成的单位或代表性纸箱。
设计审批可以确认文案和版式,却无法证明生产标签是预期尺寸、能正确粘附、印刷内容可读,或工人会把它贴到正确位置。把设计审批和已贴标包装审批当作两份记录。
审批前应完成哪些条码和可变数据检查?
用印好并折装完成的包装检查条码。先比对扫出来的值和该 SKU 应有的值,再看折线、接缝、底图或表面处理有没有侵占条码留白区。手机扫码能发现号码错配;如果渠道要求正式的印刷质量等级报告,就要求在实物包装上做条码验证。 参考: GS1.
第 5 道关口要回答的问题,比“标签看起来干不干净”更具体:包装完成的产品上的解码值,能否对应到该变体的映射行,并且这一行是否与已记录的包装稿版本和订单范围一致?把三份记录放在一起:映射表、扫描结果和签署放行记录。
一个标签可以扫描得很干净,却仍然指向错误的颜色、尺寸或销售单元。索取解码值,并核对包装内的产品。为每个可销售变体建一行映射:买家 SKU、产品描述、颜色或尺寸、每个销售包装内的数量、预期解码值、已批准的包装稿文件名和版本。这一行是第 1 道关口的刀模线、第 3 道关口的包装稿版本和第 5 道关口的扫描证据之间的桥梁。
询问收货仓库或销售渠道期望哪种标识和标签格式,然后把答案写进包装记录,紧挨着包装稿版本和订单范围。零售产品码、内部库存码和运输标签用途不同,因此分别存放在不同文件中,并标明各自应出现的位置。将条码值以文本格式存储,以免电子表格丢掉前导零;在约定比对规则之前,让收货方确认其系统如何表示这些值。
不要缩放现有条码图稿。按所需尺寸重新生成条码,并确认条下方的人眼可读数字属于该产品、该变体。
在拟用于生产的位置上,对包装完成的产品执行质量检查:边距是否清晰、对比度、符号尺寸、破损、遮挡和位置。把每项结果记录到对应的映射行和实物打样参考上。没有一种标签尺寸能适用于所有条码和应用,因此符号尺寸应列入每个 SKU 的需求清单,并写明适用的符号和收货方要求。也要检查包装后的产品,因为标签在空袋上贴得平整,装满后可能起皱。
手机应用读取结果只是筛查证据,应与映射行一并保存;它不是正式的印刷质量等级,也不能证明收货方设备会接受该批货。如果收货方的书面标准要求验证报告,那么在该报告归档到放行记录之前,第 5 道关口保持未关闭。扫描器回答一个问题:这个条码现在能不能读?验证器则问:符号距离完美印刷有多近,换一台设备、换一种光线、下一周是否仍能扫描?
如果印刷厂缩放包装稿,或供应商在签核后更换标签纸材,就触发变更控制:要求新样品、发布新版本,并在重新签发放行记录前再次扫描。一份条码标签指南覆盖映射和包装后产品检查;一份验证说明解释扫描器与验证器的区别以及印刷质量等级。
书面签核到底应写明什么?
每个产品和每个变体建立一份包装记录。零散聊天消息里的包装指示无法识别当前文件版本,因此由记录承载这些信息:买家和供应商 SKU、产品和变体、包装层级、订单参考、包装稿文件名和版本、条码值、说明书文件、每包数量、外箱唛头文件、指定批准人和批准日期。
放行记录应写明确切的包装稿 ID 和版本、数字或实物打样参考、SKU 或订单范围、可变数据来源、相关条码结果、旧库存处理方式、放行负责人和日期,以及任何附加条件。书面批准应写明确切的文件名、版本号、日期和订单参考。
每个 SKU 一份书面放行记录:包装稿 ID 和版本、打样参考、订单范围、放行负责人和日期均在同一页上。
记录一个明确结果:批准、有条件批准、拒绝或待定。“看起来不错”没有指出文件、版本、范围或负责人。
为每个包装稿组成部分分配唯一 ID 和版本号,并标明状态,如草稿、审核中、已批准或已作废。用标准色号(如 Pantone)或具体等级标注材料和关键颜色,并为关键尺寸定义公差。把签署过的打样与其所属文件版本放在一起;签核后的任何变更都会产生新文件和新打样。
包装放行记录:[SKU 或变体]
状态:批准 / 有条件批准 / 拒绝 / 待定
包装稿 ID 和版本:
数字与实物打样参考:
订单范围:
可变数据来源:
条码结果(如适用):
旧库存处理方式:
放行负责人和日期:
附加条件或后续检查:
一份放行只对应一个订单范围内的一版包装稿。把范围写清楚,避免有人把它理解为批准了后续生产,或批准了恰好使用同一包装稿的另一个 SKU。
如何阻止旧文件或旧库存流入印刷厂?
在你的设计文件到印刷机之间,包装稿可能经手多人:你的设计师、你的采购办或中国采购代理、贸易公司、工厂,以及真正负责印刷和模切纸板的转换商。每一次交接,都可能出现文件缺少版本标记,或者带着从另一个纸盒搬来的刀模线。
到了第 7 道关口,起作用的是放行记录和版本记录。通过约定的交接方式发送已批准文件本身,因为聊天截图可能降低分辨率,也可能漏掉版本标记。在放行记录中写明版本负责人姓名,并在版本记录中列出已撤回文件。
版本控制让所有人始终使用当前已批准文件;审计记录则记下每个版本由谁审核、编辑和批准,并带时间戳。将作废版本锁定,禁止继续使用,而不是简单移到旧文件夹。外部合作方只能使用通过唯一 ID 引用的已批准版本,任何拟议变更都应回到你的变更控制流程。
签核后的任何变更都会使当前放行失效。发布新的包装稿 ID 和版本;如果输出受到影响,附上新打样;并在版本记录中记录被取代的版本及其处理方式。更新正式规格,并把新文件作为正式版本发送,而不是只通过聊天或电子邮件通知变更。版本记录条目应包含版本、日期、变更说明和批准人。
如果印刷厂、承印物、油墨或生产设置发生变化并影响约定输出,应先决定是否需要新打样,再继续。暂停依赖未确认版本的生产或包装。
在新版本生效前,清点旧印刷标签、纸盒和说明书。将它们隔离,并记录对现有库存的决定:使用、返工、销毁或过渡使用,以免不同版本在无声中混用。
一旦机上打样获批,生产输出偏离其颜色就是生产缺陷,而不是打样差异。
下一次包装订单之前
向包装制造商索取其 100% 比例的现行刀模线,以及书面的出血、安全区、纸板和最小字号规格,并确认由哪家转换商执行该订单。为每个 SKU 建立一份包装记录,并指定一名可以批准版本变更的人。
审核数字打样的内容和身份:文字、语言、SKU、变体、可变数据、外箱唛头和版本。然后要求提供与实际承印物、表面工艺和条码位置一致的实物打样或生产样。
只有拿到书面批准,且其中写明文件、版本、打样、订单范围和任何附加条件后,才放行生产。将之后任何变更视为新版本,需要单独审核。
纸板等级、出血、安全区、最小字号、颜色公差和条码规则并非通用。针对你的产品和目的地,与转换商、印刷厂或负责顾问以书面形式确认这些参数。如果你现在正在准备包装订单,请在下一次印刷前把刀模线请求和包装记录模板发给供应商,并把签署后的放行记录保存在团队能找到的地方。